Úvod: Prečo tlakové liatie dominuje vo výrobe automobilov
Otvorte kapotu moderného spaľovacieho alebo elektrického vozidla a zistíte, že tlakovo liaty hliník vykonáva tichú, ale nevyhnutnú prácu. Bloky motorov, skrine prevodoviek, olejové vane, konzoly a kryty hnacieho ústrojenstva sú všetky tvorené lisovaním roztaveného kovu pod vysokým tlakom do oceľovej formy. Proces je rýchly, opakovateľný a dokáže vytvoriť komplexnú geometriu v jednom zábere, čo vysvetľuje, prečo sa naň automobilové inžinierstvo spolieha viac ako na akúkoľvek inú metódu tvárnenia kovov.
Snaha o ľahšie vozidlá, tesnejšie balenie a veľkoobjemová nákladová efektívnosť posunula tlakové liatie do centra automobilovej výroby. Jediný odliatok môže nahradiť zváranú zostavu lisovaných dielov, znížiť hmotnosť a skrátiť dodávateľské reťazce. Tento proces zároveň nie je len jedna operácia stroja. Závisí to od presného obrábania, riadeného tavenia, starostlivého vyhadzovania a opracovania po odliatku.
Spoločnosť ako fddiecasting.com ilustruje, prečo je tlakové liatie zriedka samostatným krokom. Spája dizajn formy, odlievanie hliníka a presné obrábanie pod jednou strechou, vďaka čomu je kontrola tolerancie a komunikácia tesná od prvého preskúmania návrhu až po konečnú kontrolu. V nasledujúcich častiach si prejdeme procesom, materiálmi, kontrolami kvality a kritériami hodnotenia dodávateľov, aby ste sa mohli lepšie rozhodovať pre svoje vlastné automobilové diely.
Proces tlakového liatia vysvetlený krok za krokom
Každé tlakové liatie v automobilovom priemysle začína konceptom hotového dielu a končí komponentom pripraveným na obrábanie. Celkový tok možno rozdeliť do štyroch etáp: opracovanie, vstrekovanie, tuhnutie a orezávanie.
Dizajn foriem a nástroje
Forma alebo forma je jediným najväčším faktorom kvality odlievania. Určuje rozmerovú presnosť, povrchovú úpravu a ako dôsledne kov vypĺňa tenké steny. Oceľová forma musí odolať tepelným cyklom a žľab a prepadový systém musia byť navrhnuté tak, aby vzduch a oxidy mohli unikať.
Dodávatelia s vlastnou odbornosťou v oblasti nástrojov, vrátane návrhy foriem na presné orezávanie , môže tento kritický krok lepšie kontrolovať. Odkedy fddiecasting.com začal ako výrobca foriem v roku 2006, spoločnosť považuje nástroje za hlavnú kompetenciu a nie za externú úlohu. Táto história priamo ovplyvňuje mieru chýb a dodacie lehoty.
Tavenie a vstrekovanie
Automobilové hliníkové diely sa takmer vždy vyrábajú na strojoch na tlakové liatie so studenou komorou. Pri tomto procese sa kov roztaví v samostatnej peci a potom sa naleje do brokovej komory, kde ho hydraulický piest tlačí vysokou rýchlosťou do matrice. Stroje s horúcou komorou, ktoré udržiavajú vstrekovací mechanizmus ponorený v roztavenom kove, sú vhodnejšie pre zliatiny zinku a horčíka s nižšími bodmi topenia.
Upínacia sila stroja určuje maximálnu veľkosť dielov, ktoré je možné vyrobiť. fddiecasting.com prevádzkuje šesť strojov so studenou komorou s upínacou silou od 400 do 2 000 ton, čo umožňuje pokryť diely od malých držiakov zrkadiel až po veľké kryty motora.
Chladenie, vysúvanie a orezávanie
Po vstreknutí sa kov rýchlo ochladí vo vodou chladenej matrici. Čas tuhnutia kontroluje mikroštruktúru a riziko zmršťovacej pórovitosti. Keď je diel pevný, vyhadzovacie kolíky ho vytlačia a cyklus sa opakuje. Časť sa potom presunie na orezanie, kde sa odstráni bežec, prepady a blesk.
Automobilové komponenty zvyčajne vyžadujú sekundárne operácie, ako je odhrotovanie, obrábanie a povrchové úpravy. Integrácia odlievania s neskoršími procesmi je dôvodom, prečo fddiecasting.com udržiava 80 vysokorýchlostných presných obrábacích centier v rovnakom zariadení.
Výber správnej zliatiny pre automobilové tlakovo liate diely
Výber materiálu určuje mechanickú pevnosť, odolnosť proti korózii, tepelnú vodivosť a cenu. Neexistuje žiadna najlepšia zliatina pre každú časť, ale výber možno zúžiť podľa funkcie.
Zliatiny hliníka
Hliník je dominantným materiálom pre automobilové tlakové odliatky. Ponúka dobrý pomer pevnosti k hmotnosti, vynikajúcu tepelnú vodivosť a prirodzenú odolnosť proti korózii. Zliatiny hliníka, najmä A380, sa používajú na bloky motorov, skrine prevodoviek, olejové vane, skrine motorov a elektronické ovládacie kryty. Zliatina dobre tečie v tenkých rezoch a môže vyplniť zložité geometrie matrice.
Zliatiny zinku
Zliatiny zinku poskytujú vysokú ťažnosť, rázovú pevnosť a možnosť ľahkého pokovovania alebo povrchovej úpravy. Zvyčajne sa používajú na malé presné diely, ako sú držiaky zrkadiel, západky dverí a vnútorné vybavenie. Nevýhodou je hustota: zinok je ťažký a zriedka sa vyberá pre veľké konštrukčné komponenty.
Zliatiny horčíka
Horčík je najľahší konštrukčný kov, ktorý ponúka najlepší pomer pevnosti a hmotnosti zo všetkých troch. Objavuje sa v častiach, kde záleží na každom grame, ako sú jadrá volantu, rámy sedadiel a konštrukcie prístrojovej dosky. Horčík čelí vyšším materiálovým nákladom a problémom s koróziou, takže sa vyberá len vtedy, keď úspora hmotnosti jasne odôvodňuje prémiu.
| Zliatina | Hlavné vlastnosti | Typické komponenty |
|---|---|---|
| hliník (A380) | Dobrá pevnosť v pomere k hmotnosti, vysoká tepelná vodivosť, odolnosť proti korózii | Bloky motorov, skrine prevodoviek, skrine motorov, skrine EC |
| zinok (Zamak) | Vysoká ťažnosť, výborná povrchová úprava, jednoduché pokovovanie | Malé držiaky, držiaky na zrkadlo, západky, vnútorné vybavenie |
| horčík (AZ91D) | Najľahší konštrukčný kov, veľmi vysoká špecifická pevnosť | Rámy volantov, rámy sedadiel, odľahčené držiaky |
Aby sa zabezpečilo dodanie správnej zliatiny, fddiecasting.com používa Oxford Hitachi spektrometer na overenie chemického zloženia každej prichádzajúcej taveniny. Tým sa zabráni nákladným zámenám pred odlievaním dielov.
Bežné automobilové diely vyrábané tlakovým liatím
Odliatky pod tlakom sú rozmiestnené po celom vozidle, od motorového priestoru až po odpruženie a elektrickú pohonnú jednotku. Pochopenie sortimentu pomáha pri plánovaní zoznamu dodávateľov.
Komponenty motora a hnacieho ústrojenstva
Konvenčné pohonné jednotky sa vo veľkej miere spoliehajú na hliníkové tlakové odliatky. Najviditeľnejším príkladom sú bloky motorov, ale odlievané sú aj olejové vane, vodné čerpadlá, základne olejových filtrov, spojky ventilátorov a držiaky motora. Tieto časti musia odolávať vibráciám, zvládať teplo a tesniť mazivá. Často sú dodávané ako hliníkové tlakovo liate automobilové diely ktoré kombinujú tuhosť konštrukcie s odvodom tepla.
Časti prevodovky a podvozku
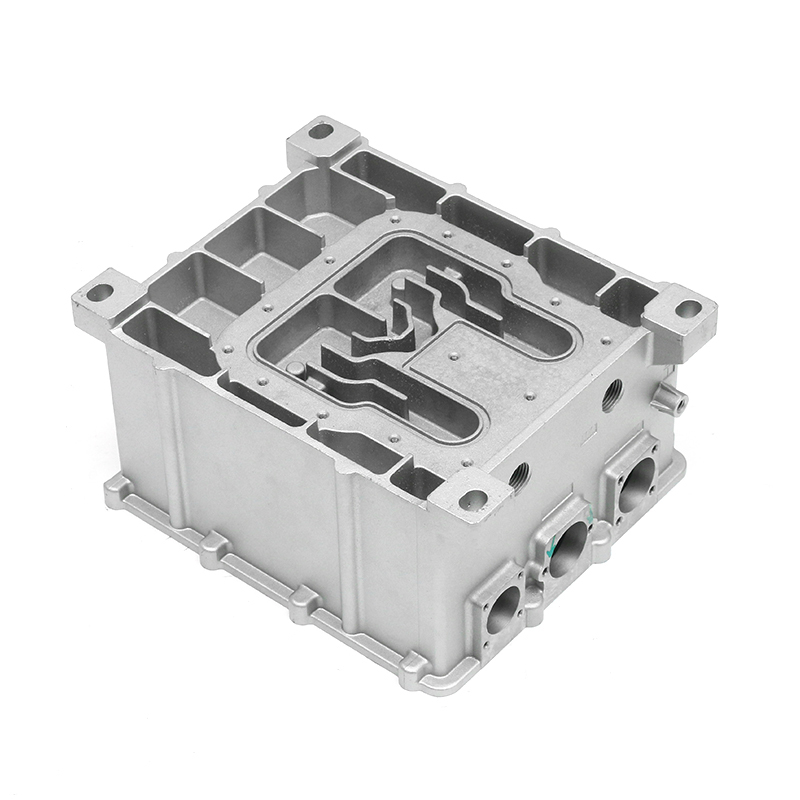
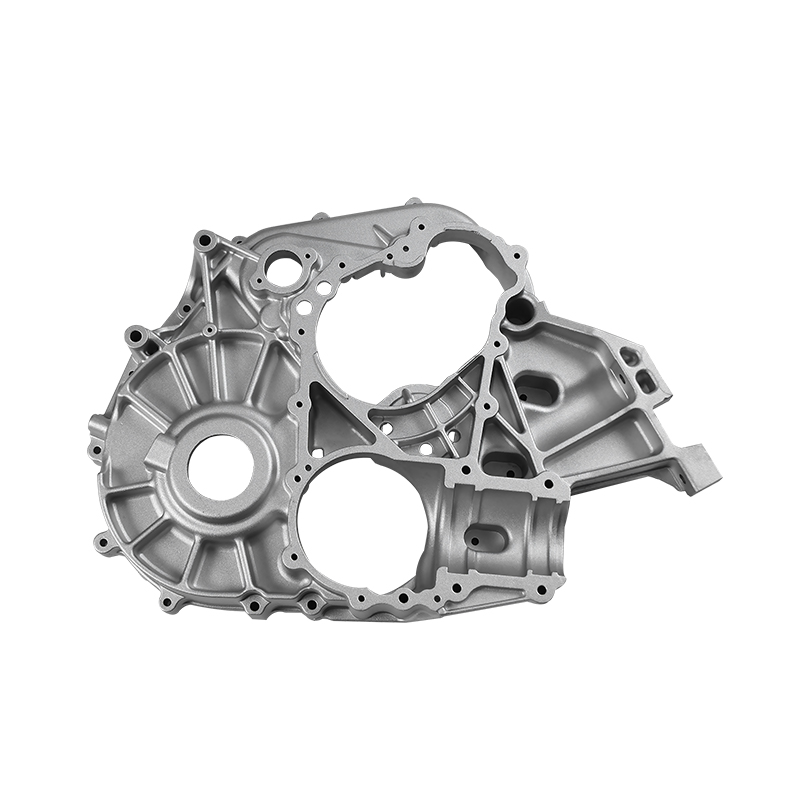
Kryty prevodoviek sú veľké odliatky, ktoré držia ozubené kolesá, hriadele a hydraulické okruhy. Kryt tiež funguje ako konštrukčný konektor medzi motorom a zvyškom hnacieho ústrojenstva. V oblasti podvozku sa pomocou tlakového liatia vo veľkom vyrábajú držiaky spätných zrkadiel, držiaky tlmičov a telesá škrtiacej klapky.
Nové komponenty energetických vozidiel
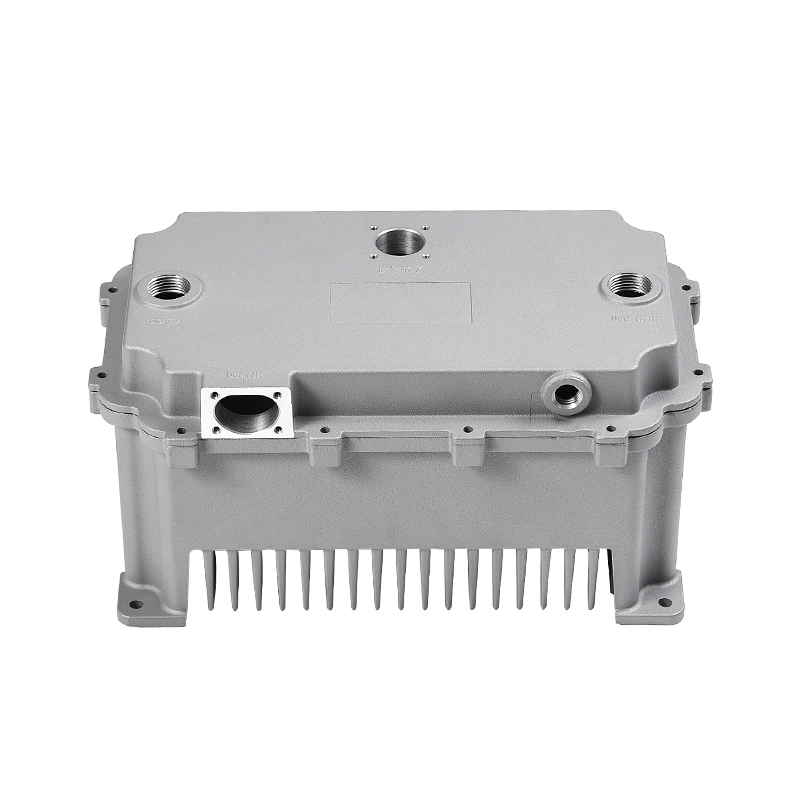
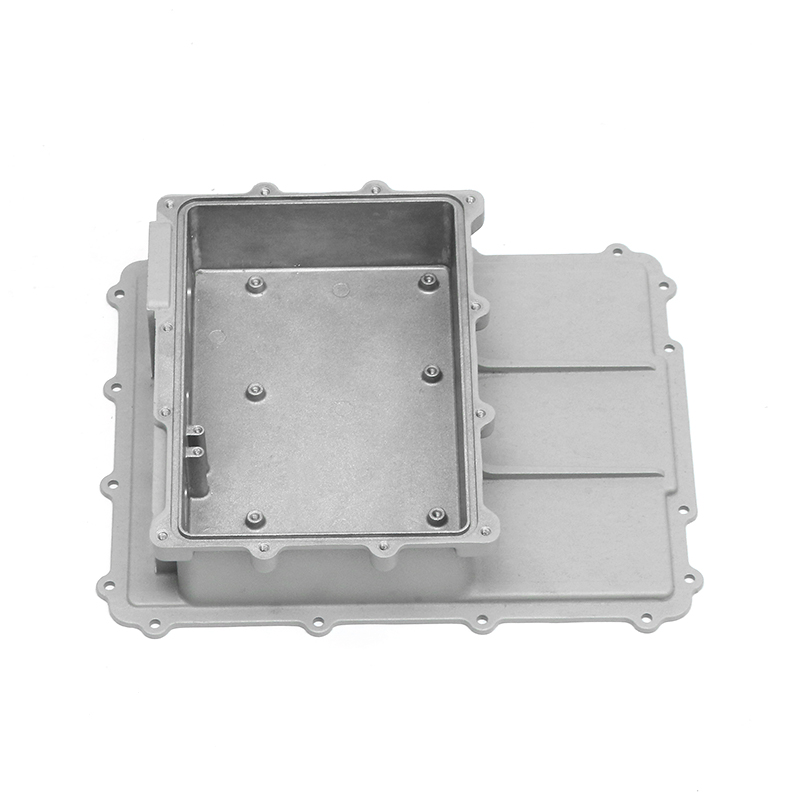
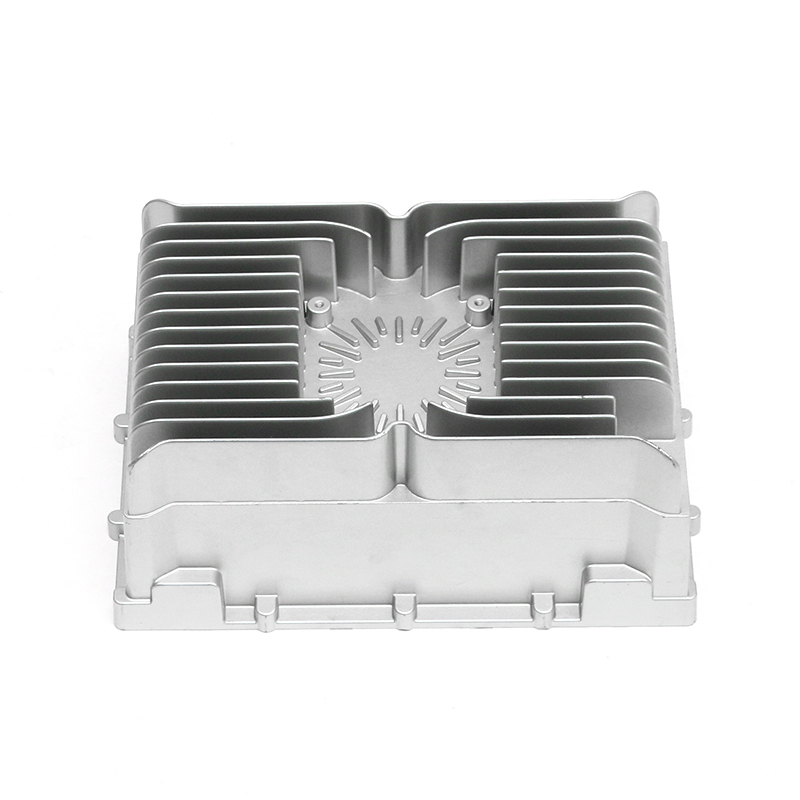
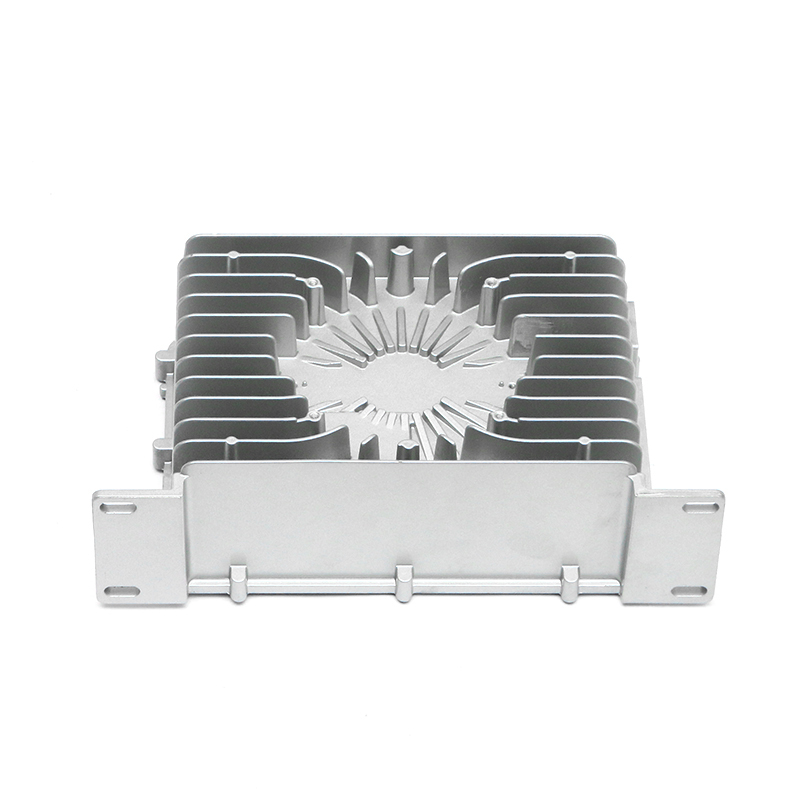
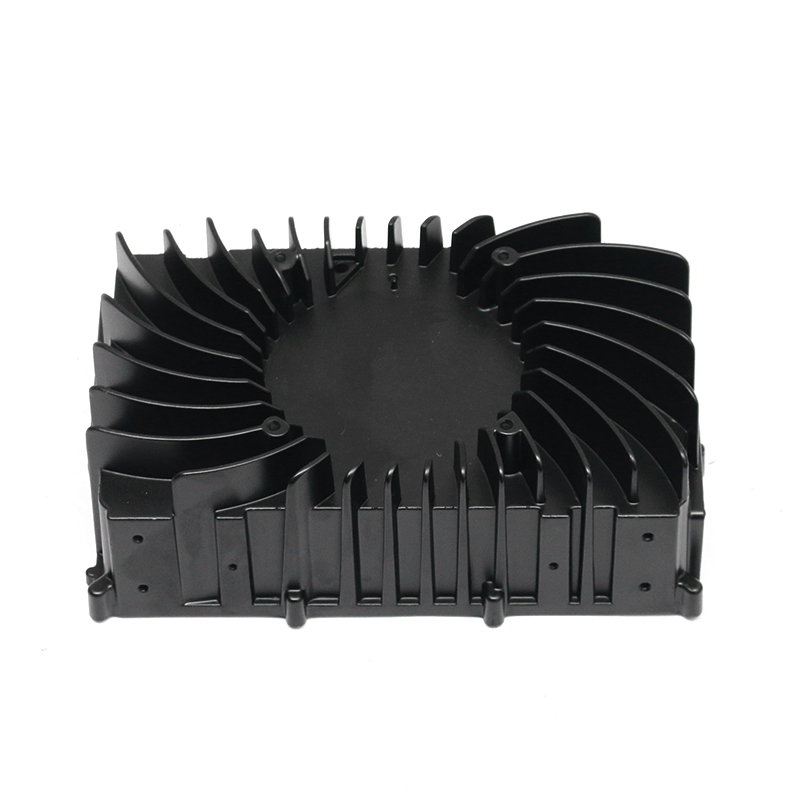
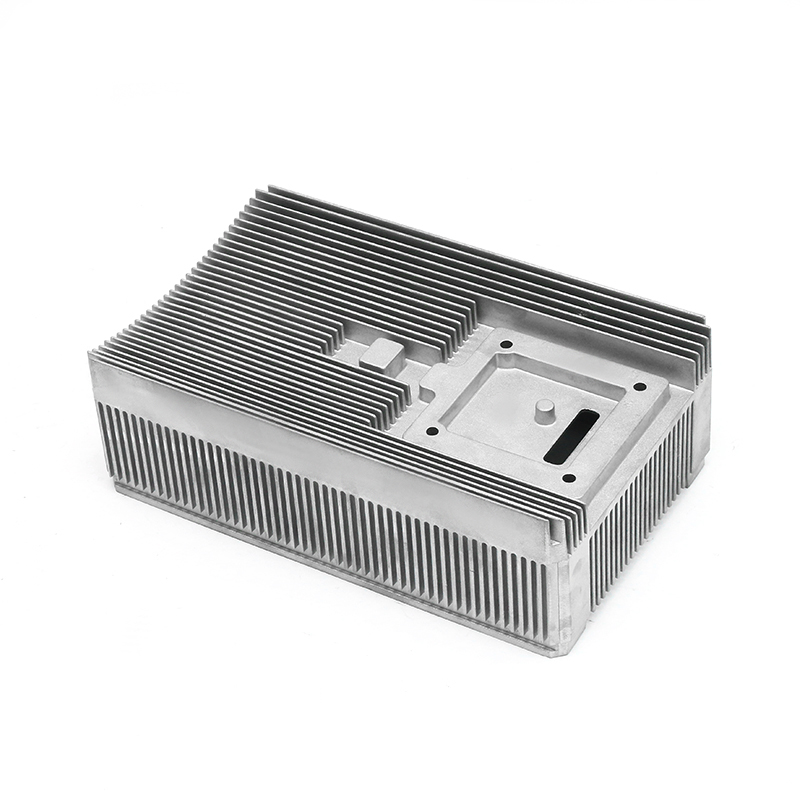
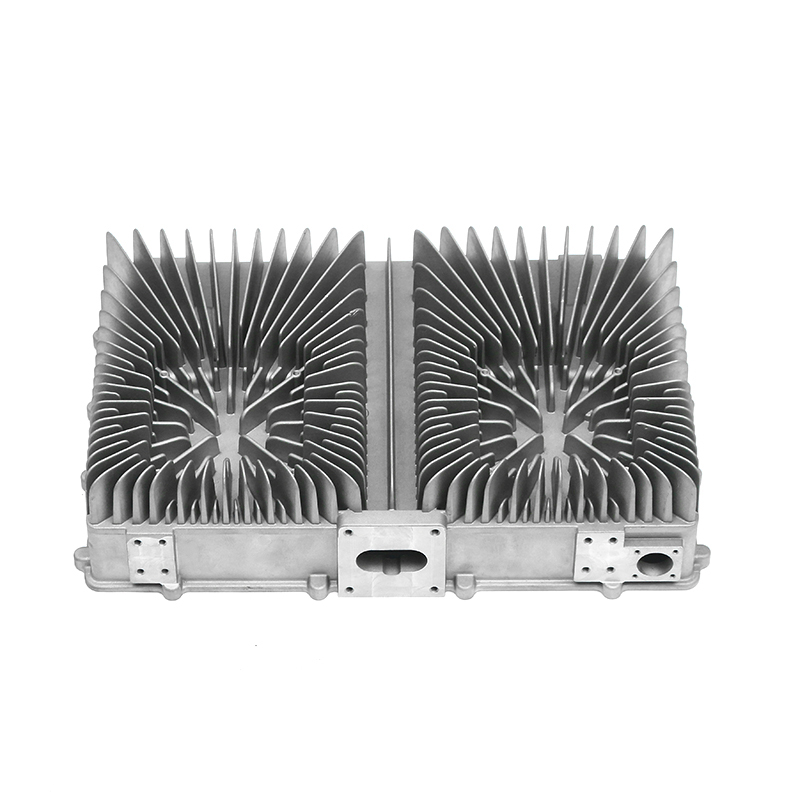
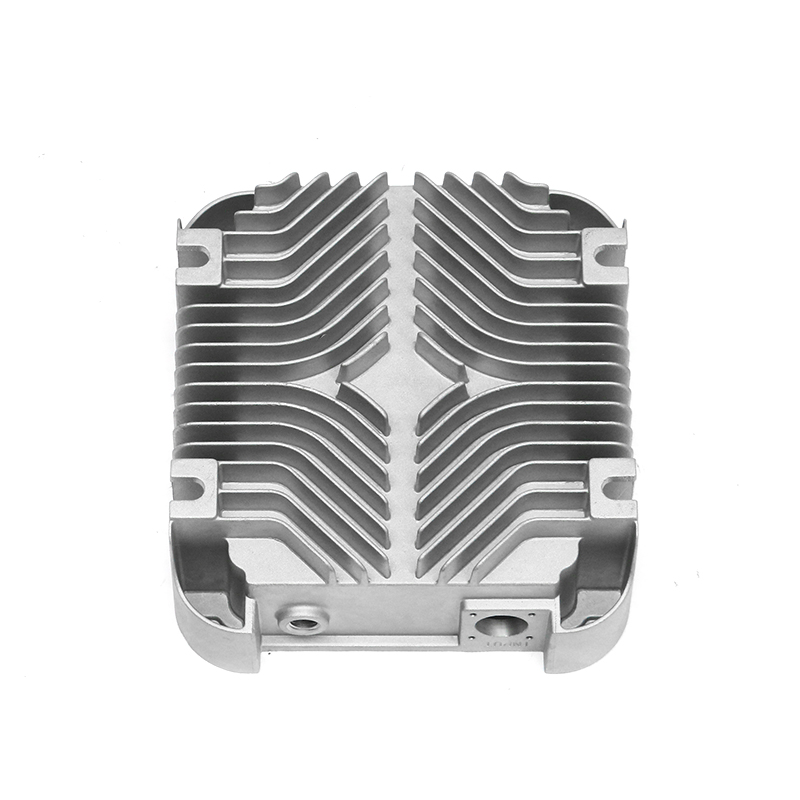
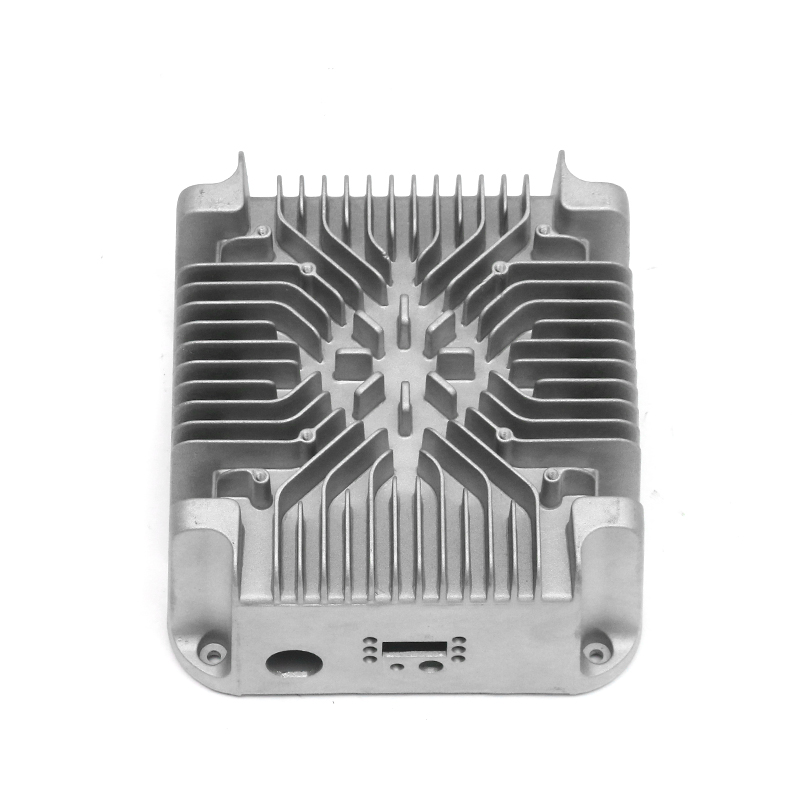
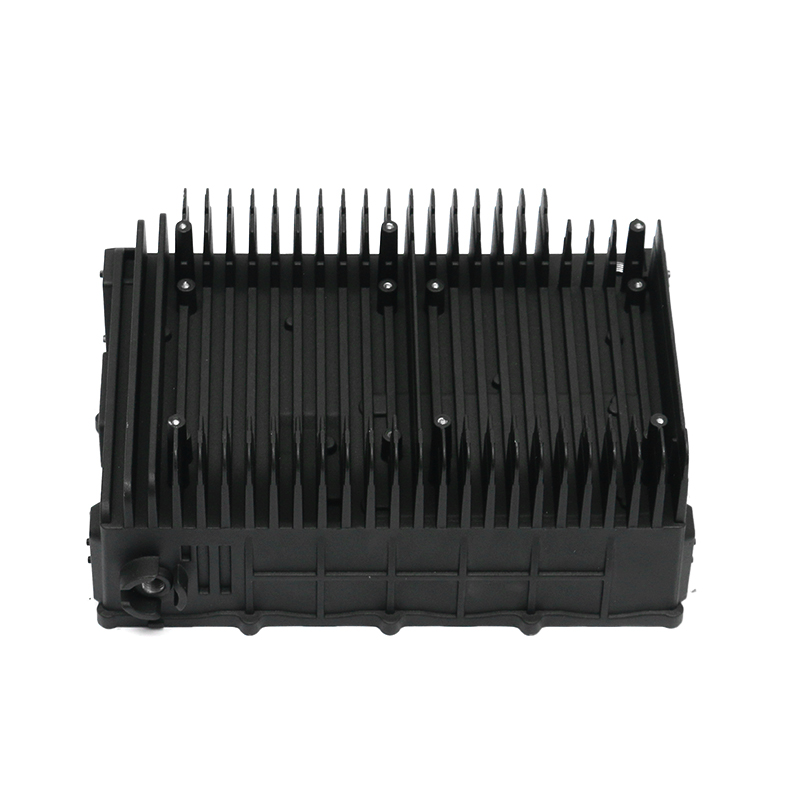
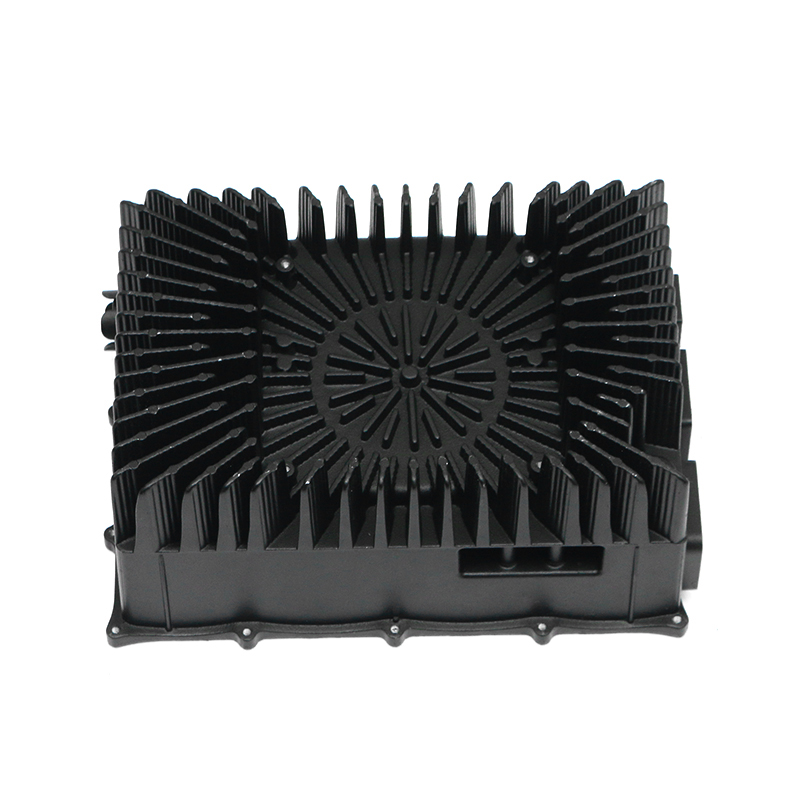
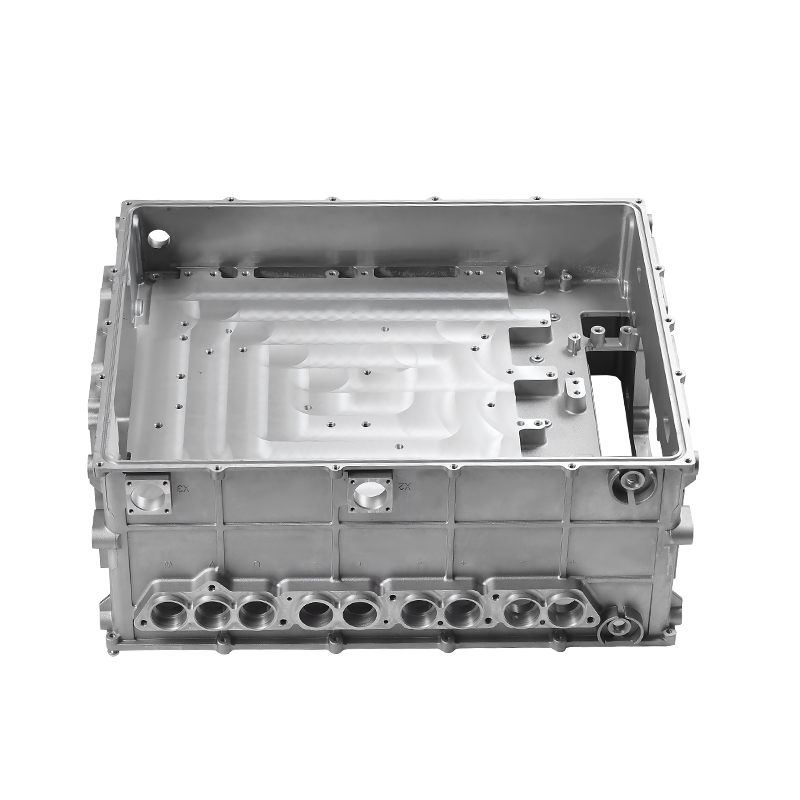
Elektrické vozidlá vytvárajú iný súbor požiadaviek. Kryty motora musia odvádzať teplo z medených vinutí a zároveň ich chrániť pred nečistotami. Elektronické riadiace jednotky vyžadujú tlakovo liate skrine, ktoré kombinujú tenké steny s plochými tesniacimi plochami.
Dobrým príkladom sú vodou chladené elektronické ovládacie kryty. Tieto časti musia zostať nepriepustné pri tepelných cykloch a vibráciách, pričom musia byť umiestnené citlivá výkonová elektronika. Preto vyžadujú prísnejšie rozmerové a tlakové skúšky ako mnohé tradičné odliatky.
Zabezpečenie kvality v automobilovom tlakovom liatí
Nákupcovia automobilov nehodnotia tlakový odliatok len podľa tvaru. Musí sa overiť vnútorná neporušenosť, materiálové zloženie, rozmerová presnosť a tesnenie. Dôveryhodnosť dodávateľa závisí od hĺbky jeho kontrolného reťazca.
Rozmerová kontrola
Súradnicové meracie stroje (CMM) sú štandardom na overovanie kritických rozmerov automobilových dielov. fddiecasting.com používa CMM Zeiss na kontrolu nulových bodov, pozícií otvorov a hrúbky steny s vysokou presnosťou. Tieto merania sú zdokumentované na podporu schválenia výrobnej časti.
Detekcia vnútorných defektov
Vo vnútri odliatku sa môžu vytvárať póry a póry po zmrštení bez ovplyvnenia viditeľného povrchu. Priemyselné CT skenovanie a röntgenová kontrola odhalia tieto vnútorné defekty skôr, ako sa použije drahé obrábanie. CT tiež pomáha overiť, že jadrá a vnútorné chladiace kanály sú umiestnené správne.
Overenie materiálu
Spektrometer potvrdzuje, že zliatina zodpovedá špecifikovanej kvalite, nie len približnému zloženiu. Tento krok je obzvlášť dôležitý, keď sa dielec zmení z vývojovej vzorky na sériovú výrobu. Oxford Hitachi spektrometer na fddiecasting.com poskytuje sledovateľné materiálové údaje pre každú šaržu.
Testovanie úniku
Testovanie tesnosti je potrebné pre olejové vane, prevodové skrine, telesá čerpadiel a mnohé kryty elektrických vozidiel. Stlačený vzduch alebo hélium sa privádza do vnútorných dutín, zatiaľ čo vonku sa monitoruje pokles tlaku. Toto je obzvlášť dôležité pre skrine prevodovky odlievané pod tlakom , kde vnútorné zadržiavanie maziva priamo ovplyvňuje spoľahlivosť prevodovky. Špeciálne prístroje na testovanie tlaku vzduchu na fddiecasting.com overujú, že každý utesnený komponent opúšťa závod bez únikov.
 Výrobcovia puzdier prevodoviek na tlakové liatie na zákazku, dodávatelia OEM/ODM Ako čínski výrobcovia tlakového liatia skrine prevodovky a dodávatelia skrine prevodovky OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Zobraziť produkt →
Tlakové liatie vs. alternatívne výrobné metódy
Tlakové liatie konkuruje niekoľkým ďalším technológiám tvárnenia kovov. Správna voľba závisí od objemu, geometrie, hrúbky a požadovaných mechanických vlastností.
V porovnaní s CNC obrábaním je tlakové liatie pri veľkom objeme výrazne hospodárnejšie. Obrábanie začína od pevných blokov a odstraňuje veľké percento materiálu, zatiaľ čo tlakové liatie vytvára čisté alebo takmer sieťové tvary s oveľa menším množstvom odpadu. CNC je stále preferovaný pre malé série, zložité päťosové prvky alebo konečnú úpravu. V praxi po mnohých tlakových odliatkoch nasleduje krátky obrábací prechod na dodržanie tesných tolerancií na tesniacich plochách.
V porovnaní s kovaním môže tlakové liatie vytvárať oveľa zložitejšie tenkostenné štruktúry s jemnými detailmi. Kovanie za studena produkuje pevnejšie diely, pretože štruktúra zŕn je zarovnaná s obrysom dielu, ale tvary sú obmedzené na jednoduchšie geometrie. Pre blok motora alebo kryt motora je odlievanie jediným praktickým spôsobom vytvorenia vnútorných dutín a chladiacich kanálov.
Hlavnými obmedzeniami sú náklady na lis a objem výroby. Oceľová matrica môže stáť stovky tisíc dolárov, takže tlakové liatie má zmysel len pri ročných objemoch v desiatkach tisíc. Pórovitosť povrchu môže tiež zostať problémom pre nepriepustné alebo vysoko namáhané diely, a preto sa čoraz častejšie používa vákuové odlievanie a špeciálne zliatiny.
Ako hodnotiť dodávateľa tlakového liatia automobilových dielov
Keď je návrh hotový, ďalšou otázkou je, kto by ho mal odliať. Cielené hodnotenie by malo pokrývať aspoň nasledujúce oblasti.
- Nástrojová schopnosť: Opýtajte sa, či dodávateľ navrhuje a vyrába zákazkové formy na tlakové liatie in-house. To priamo ovplyvňuje dodacie lehoty a chybovosť.
- Rozsah stroja: Skontrolujte tonáž tlakového liatia a počet strojov. Dodávateľ so 400 až 2 000 tonovými strojmi môže pokryť malé držiaky aj veľké kryty.
- Systém kvality: IATF 16949:2016 by mala byť minimom pre automobilové dodávky. Ukazuje pracovný prístup k analýze rizík, kontrole zmien a špecifickým požiadavkám zákazníka.
- Inšpekčné vybavenie: Hľadajte CMM, priemyselné CT, spektrometre a testery úniku. Tieto nástroje naznačujú, či dodávateľ môže overiť, čo vyrába.
- Sekundárne spracovanie: Vlastné obrábanie, zváranie trením a príprava povrchu znižujú zložitosť logistiky a zachovávajú vlastníctvo kvality u jedného dodávateľa.
- Medzinárodná komunikácia: Dodávateľ, ktorý ponúka viacjazyčnú podporu, ako to robí fddiecasting.com v angličtine, ruštine, arabčine a nemčine, zjednodušuje proces tvorby cenových ponúk a inžinierskych zmien.
Bodovaním možného partnera podľa týchto kritérií sa vyhnete prekvapivým chybám a oneskoreným dodávkam po spustení programu.
Budúcnosť tlakového liatia automobilových dielov: trendy EV a ľahkých vozidiel
Elektrické vozidlá menia dopyt po tlakovom liatí v dvoch smeroch: väčšia integrovaná štruktúra karosérie a špičkovo skonštruované kryty hnacieho ústrojenstva. Veľké stroje na tlakové liatie, ktoré teraz dosahujú 6000 ton a viac, umožňujú výrobu celých predných alebo zadných častí automobilu v jednej časti. Tieto integrované odliatky znižujú počet spojov, znižujú hmotnosť a skracujú proces karosárne.
Nové skrine energetických motorov ilustrujú druhý trend. Moderné nové skrine energetických motorov kombinujte tenkostenný odliatok s integrovanými chladiacimi kanálmi na maximalizáciu hustoty výkonu. To si vynucuje prísnejšiu kontrolu nad hrúbkou steny a vnútornou geometriou.
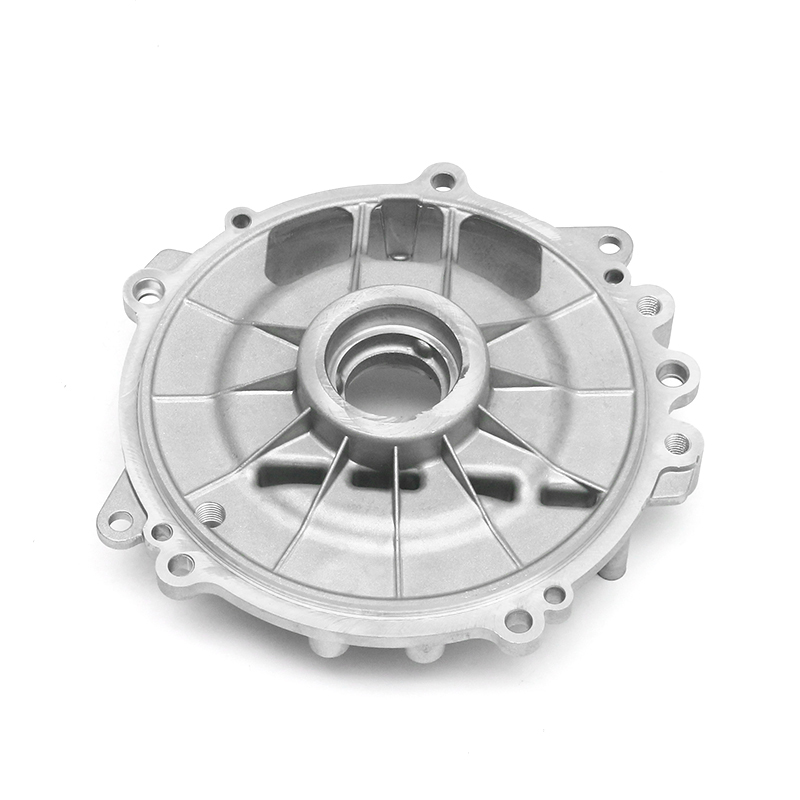 Výrobcovia, dodávatelia, továreň na nové energetické odlievanie motorových krytov Ningbo Fenda New Energy Technology Co., Ltd., sú výrobcovia a dodávatelia nových energetických krytov motorov v Číne, naša továreň ponúka OEM / ODM ne... Zobraziť produkt →
Zváranie trením sa tiež stáva dôležitým partnerom pre tlakové liatie. Spája liate komponenty medzi sebou alebo do výliskov bez roztavenia základného materiálu, pričom zachováva pevnosť a tesniaci výkon. Tento druh hybridných montážnych prác podporuje viac ako 30 frikčných zváracích strojov a ďalších špecializovaných strojov na fddiecasting.com.
Udržateľnosť je tretím hnacím motorom. Hliníkové odliatky sú vysoko recyklovateľné a automobilový priemysel stále viac požaduje nižší uhlíkový dopad. Tlakové liatie vyhovuje tomuto smeru, pretože efektívna výroba a krátke časy obrábania znižujú spotrebu energie na diel a recyklované zliatiny možno pretaviť bez straty typických mechanických vlastností.
Záver
Tlakové liatie automobilových dielov zostáva najpraktickejším spôsobom výroby veľkoobjemových, zložitých a ľahkých konštrukčných komponentov pre spaľovacie aj elektrické vozidlá. Dominuje, pretože kombinuje tri výhody: vynikajúcu voľnosť geometrie, vysokú účinnosť cyklu a nízke náklady na diel v meradle.
Keď si vyberáte dodávateľa, skutočne si vyberáte balík riadenia procesov, hĺbky inšpekcie a inžinierskych skúseností. Partner ako fddiecasting.com prináša dedičstvo výroby foriem, šesť veľkých strojov na tlakové liatie, 80 presných obrábacích centier, certifikáciu IATF 16949:2016 a kompletné overovacie laboratórium vrátane CMM, CT, spektrometrov a testovania netesností. Na týchto schopnostiach záleží najviac, keď do výroby vstupuje nový diel a každý výrobný kus musí byť správny.
Ak hodnotíte partnerov pre tlakové liatie pre aktuálny projekt alebo budúci program, pošlite svoje výkresy tímu na fddiecasting.com na posúdenie realizovateľnosti. Jasná technická diskusia vopred ušetrí náklady a riziko.